塑料再生厂综合废水处理案例|废塑料回收再生厂污水处理方法
青岛某pp塑料重复企业的基础性污水制理业务
背景与问题
该企业以混合废塑料再生为主,废水来源包括清洗、破碎、造粒等工序,COD浓度达20000-30000 mg/L,且含大量表面活性剂(LAS)、矿物油及添加剂,pH波动大(5-11),LAS对微生物的抑制作用导致传统生化系统效率低下。
解决方案与工艺流程
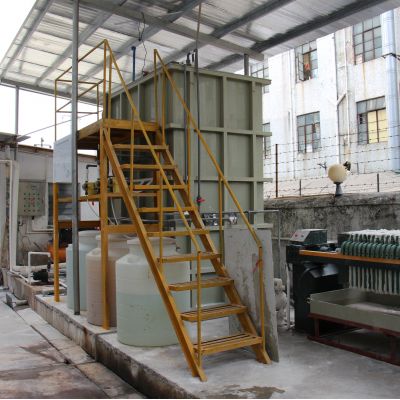
采用“物化预处理+强化生化+智能监控”组合工艺:
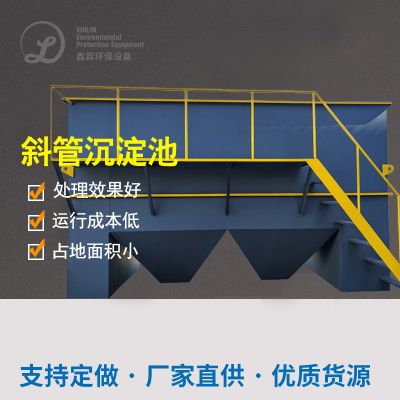
:确认结合池调试pH至6.5-8.5,混疑沉淀自己(添加铁盐+生石灰粉)取除氢氧化铁与血本属,沉沙池溶合大颗料悬浮物,拉低事后生物化学加热器端差。
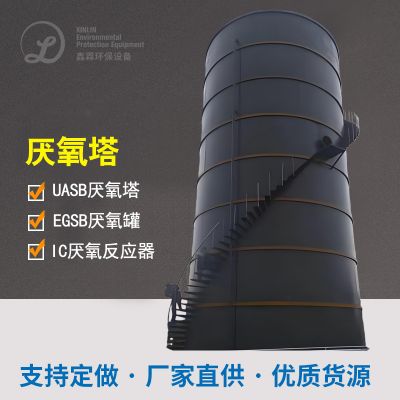
AO-MBR強化什么是生化:厌氧发酵作用器-好氧(AO)生产技术中,厌氧发酵作用器段溶解酸性作用将大脂溶性有机化学物吸附为小脂溶性,好氧段加药系统耐毒素菌剂(如假单胞菌属)驱散LAS促使;MBR膜动物作用器改用二沉池,废水氧化还原电位(MLSS)持续于8000-10000 mg/L,COD总除掉率≥85%,满水后COD≤100 mg/L。
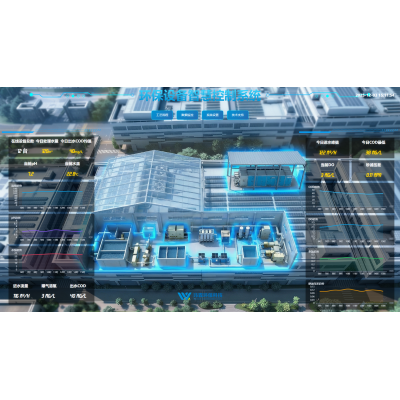
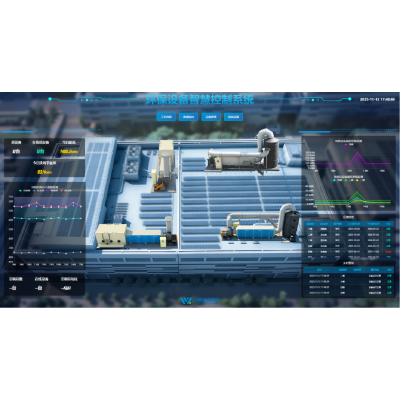
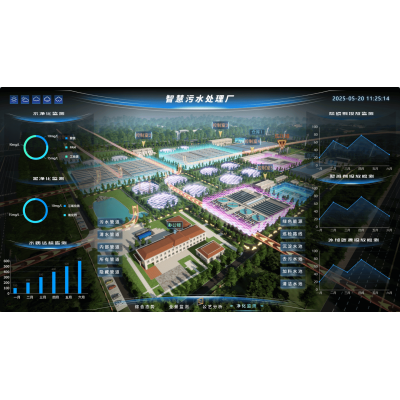
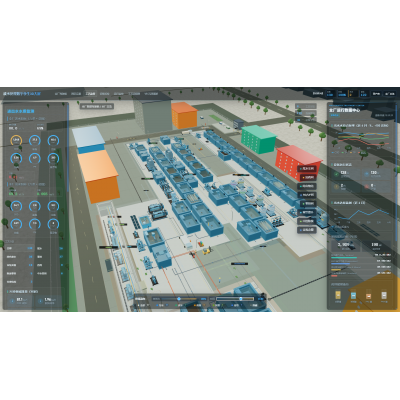
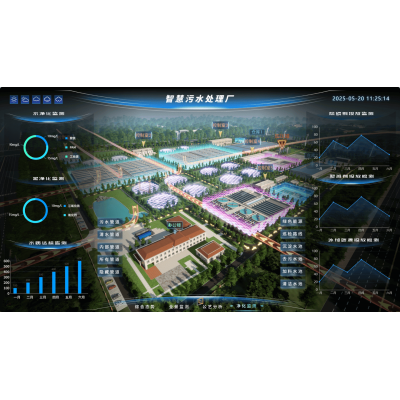
电脑自动化技术监控器机体统:装设pH、DO、ORP手机在线感知器,联动性投药泵与芬顿反应高压风机,公交实时控制药品加药量与芬顿反应程度,提高认识机体统安全启动。
成效与价值
年减排COD、SS等污染物约1500吨,污泥产量减少40%,处理成本降低35%。项目成功破解了高毒性塑料再生废水的处理难题,为行业提供了“精准调控+生物强化”的实践案例。

 扫一扫添加微信