小型全麦粉生产制造厂全厂焊接烟尘处理与隔爆改装新项目
1. 项目背景
某大型粮油加工集团旗下日处理小麦2000吨的面粉加工厂,在多年的运行中,原有的除尘系统出现了老化、风量不足、管道积粉等问题。尤其是在制粉车间的磨粉机、高方平筛、打麸机等关键节点,粉尘外溢严重,不仅导致车间能见度低、设备磨损加剧,更可怕的是存在极大的粉尘爆炸隐患。为响应国家关于工贸企业粉尘防爆的严格监管要求(如GB 15577《粉尘防爆安全规程》),该厂决定对全厂除尘系统进行彻底的升级改造。
2. 粉尘特性分析
面粉粉尘属于典型的有机可燃性粉尘。其粒径分布较广,从几微米到几百微米不等,其中小于75微米的呼吸性粉尘占比超过30%。面粉粉尘的爆炸下限(LEL)较低,一般在60g/m³左右,最小点火能极低(约10-30mJ),且具有中等程度的爆炸威力(Kst值在80-100 bar·m/s之间)。此外,面粉粉尘具有一定的亲水性,在相对湿度超过70%的环境下容易吸潮结块。从卫生角度来说,面粉粉尘虽然无毒,但长期吸入会导致工人患上尘肺病等呼吸道疾病。
3. 治理常见问题与挑战赛
隔爆需要不低:一整块控制系统肯定采用最好隔爆级别为规划,每一點火焰或静电能积累都也许可能会导致不幸。
精确自身与风口尺寸平衡性:制粉喷涂车间设备多到两百台,集尘点纷繁复杂性,是如何以确保每集尘点的风口尺寸分销均匀分布,防止出现“有的点抽不变、有的点抽时间”就是大难点。
以免通风管道铺设积粉:小麦粉烟尘很容易在通风管道铺设内壁上的堆积,只要的堆积,不只是不良影响风速,还将变成 烟尘爆出的默认值“助燃剂床”。
4. 系统设计方案
针对上述难点,设计团队采用了“分散收集、集中处理、多级防爆”的思路。
气流输送管铺设网设定:使用水射流磁学图片软件对全厂气流输送管铺设网对其进行仿真,将技术气流输送管铺设流速认真把控好在18-20m/s,保持竖直气流输送管铺设流速把控好在15-18m/s,确定粉尘爆炸呈漂浮情况下气流输送,禁止积粉。气流输送管铺设至少一些空距设备加快清灰口和泄爆口。
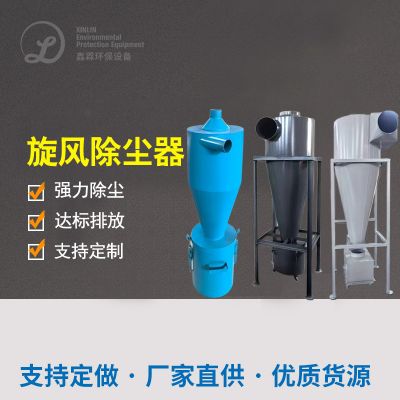
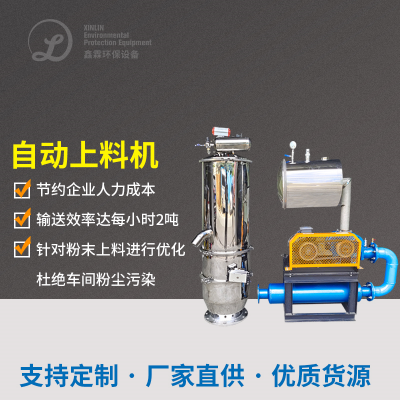
加工步骤流程:烟尘混合气体从各集尘点抽出来后,先要历经风暴烟气净化器对其进行三级预外理,洗去表中更大颗粒状的麦渣和麸皮(这档分可会直接算作饲料厂收购),调低后级负担;然后进来主烟气净化器。
防火装修设计的概念:这个是本建设项目的主要。在安装烟气净化设备设备器及水管上节省流程了无焰泄爆控制软件系统和隔爆阀。安装烟气净化设备设备器本体采取抗爆结构装修设计装修设计的概念,可能承受力特定的企业内部爆管压差而而致崩塌。一小部分软件系统(主要包括水管、安装烟气净化设备设备器、真空风机)开展了非常严格的等电极电位的接地系统处置,的接地系统内阻不大于4欧姆。
5. 核心设备与技术亮点
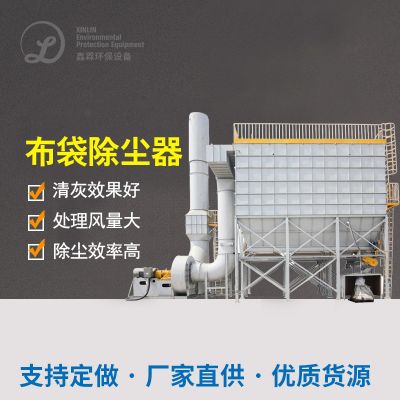
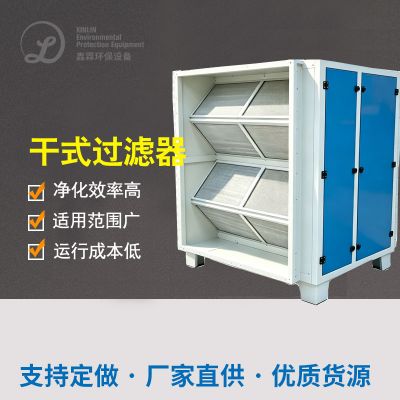
主除尘设备选用了防爆型脉冲布袋除尘器。
过滤槽抉择:适用了除如何消除静电能、拒水防油滚涂除尘器布袋。除如何消除静电能是按照在滤布针刺无纺布中织入导电不锈钢材质人造纤维丝保持的;滚涂补救则使粉尘爆炸较易在外面分离,洋洋降底了运作阻尼力。
清灰操作系统:适用分室联网单脉冲发生器清灰技术设备。当许多 室需用清灰时,关了该室优化阀,单脉冲发生器阀一下子放出0.4-0.6MPa的再压解气来进行大力清灰。联网清灰解决了灰尘三次气体吸附,且清灰用的再压解气过了严要求的急冻干热和灰色收入溶合,控制含水率混进淀粉中。
灰斗定制制作:灰斗定制制作为大倾斜角(大于等于60度)且內部打蜡 处置,安裝了高频率仓壁激振器和间断性料位计,加强组织领导灰斗内不合桥、不变成块状,粉尘浓度能顺利排放。
6. 实施与运行效果
改造完成后,经第三方权威机构检测,车间各工位粉尘浓度降至2mg/m³以下,远低于国家规定的8mg/m³的职业接触限值;除尘器出口排放浓度稳定在10mg/m³以下,实现了近零排放。
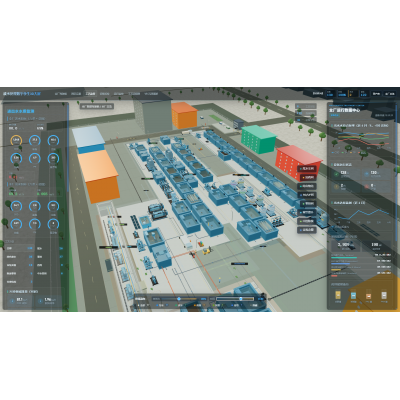
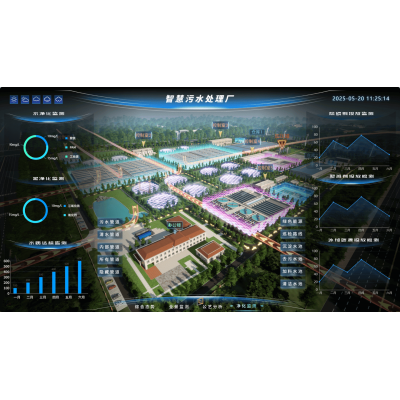
在防爆方面,系统顺利通过了当地应急管理局的涉爆粉尘企业专项验收。通过回收旋风除尘器底部的粗粉和布袋除尘器底部的细粉,每天可回收面粉数吨,年创造直接经济效益超过百万元。整个系统PLC自动化控制,实现了无人值守,大幅降低了工人的劳动强度。

 扫一扫添加微信